เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสาร ติดตั้งระบบ IoT โรงงานได้ไหม? ต้องเริ่มอย่างไร
ไขข้อข้องใจ เครื่องจักรรุ่นเก่า (Legacy Machine) ไม่มีพอร์ตสื่อสารหรือไม่มี PLC ติดตั้งระบบ IoT โรงงานได้ไหม? เจาะลึก 5 เทคนิคดึงข้อมูลเครื่องจักรเก่าและขั้นตอนเริ่มต้นแบบคุ้มทุน
1. เครื่องจักรรุ่นเก่าไม่มีพอร์ตสื่อสาร ติดตั้งระบบ IoT โรงงานได้ไหม?
เครื่องจักรรุ่นเก่า (Legacy Machine) ที่ไม่มีพอร์ตสื่อสาร (ไม่มีพอร์ต LAN/Ethernet หรือ Serial Port) หรือแม้แต่เครื่องจักรระบบ Mechanic/Relay ที่ไม่มี PLC เลย สามารถติดตั้งระบบ IoT โรงงาน (Industrial IoT) ได้ 100% โดยไม่จำเป็นต้องซื้อเครื่องจักรใหม่ และไม่ต้องรื้อเปลี่ยนตู้คอนโทรลเดิม
ในการยกระดับโรงงานสู่ยุค Industry 4.0 คำถามแรกที่ผู้บริหารและวิศวกรโรงงานกังวลมากที่สุดคือ *"เครื่องจักรในโรงงานอายุ 10–30 ปี ไม่มีพอร์ตสื่อสารข้อมูล จะนำมาเชื่อมต่อกับ ระบบ IOT โรงงาน เพื่อดูยอดผลิตและวัดค่า OEE แบบ Real-time ได้อย่างไร?"*
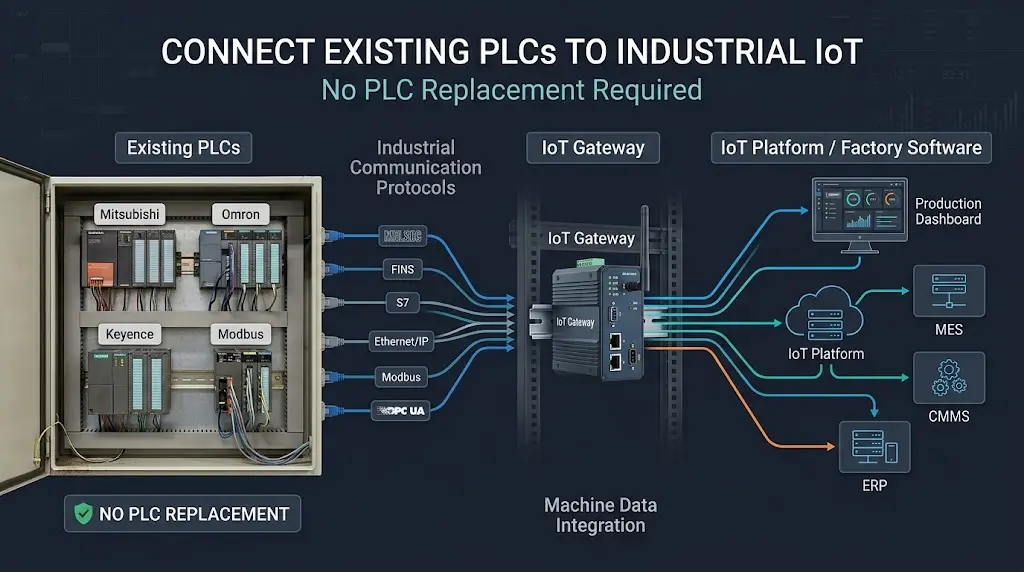
คำตอบทางวิศวกรรมคือ การใช้แนวคิด Non-Invasive IoT Retrofit (การอัปเกรดเครื่องจักรเดิมแบบไม่แทรกแซงระบบหลัก) โดยการเพิ่มเลเยอร์การตรวจจับสัญญาณทางกายภาพและทางไฟฟ้า เช่น การติดตั้งเซนเซอร์ภายนอก (External Sensors), โมดูลรับสัญญาณ I/O (Remote I/O Module), เซนเซอร์วัดกระแสไฟฟ้า (CT Clamp) และอุปกรณ์ IoT Gateway ทำหน้าที่แปลงสัญญาณดิบจากเครื่องจักรเก่าให้กลายเป็นข้อมูลดิจิทัลมาตรฐาน พร้อมส่งต่อไปยัง Production Dashboard, ระบบ OEE, MES และ ERP ได้ทันที
1.1 ทำไมโรงงานส่วนใหญ่ในไทยจึงต้องเริ่มทำ ระบบ IoT โรงงาน จากเครื่องจักรเก่า?
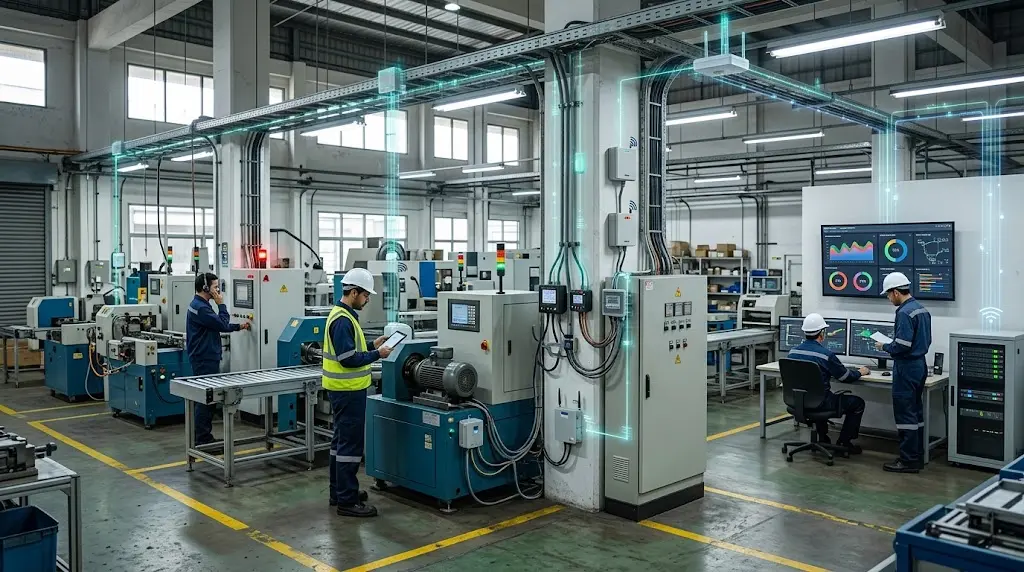
ในความเป็นจริง โรงงานอุตสาหกรรมในประเทศไทยกว่า 70–80% เป็นโรงงานที่มีเครื่องจักรหลากหลายยุคสมัยผสมกัน (Brownfield Factory) เครื่องจักรกลหนักอย่างเครื่องปั๊มโลหะ (Stamping Press), เครื่องฉีดพลาสติก (Injection Molding), เครื่องกลึง/กัด (Manual/Early CNC), เตาอบอุตสาหกรรม หรือเครื่องบรรจุภัณฑ์ มักมีโครงสร้างทางกลที่แข็งแรงและยังสามารถผลิตชิ้นงานได้แม่นยำนานนับสิบปี
การลงทุนเปลี่ยนเครื่องจักรใหม่ทั้งสายการผลิตเพียงเพื่อให้ได้พอร์ตสื่อสารข้อมูล จึงเป็นการลงทุน (CAPEX) ที่สูงเกินความจำเป็นและใช้เวลาคืนทุนนานหลายปี การติดตั้ง ระบบ IoT โรงงาน ทับลงบนเครื่องจักรเดิม (Retrofitting) จึงเป็นทางออกที่คุ้มค่าที่สุดในเชิงธุรกิจ
1.2 หลักการ Non-Invasive Integration: ดึงข้อมูลปลอดภัย ไม่กระทบสายการผลิต
หัวใจสำคัญของการวาง ระบบ IOT โรงงาน กับเครื่องจักรรุ่นเก่าคือ ความปลอดภัยและเสถียรภาพของเครื่องจักร ทีมวิศวกรจะไม่เข้าไปแก้ไข Logic การทำงานหลัก หรือตัดต่อสายไฟที่ส่งผลต่อระบบความปลอดภัย (Safety Circuit) แต่จะใช้วิธี "ดักอ่านสัญญาณขาออก (Passive Signal Tapping)" และ "ติดเซนเซอร์อิสระ (Independent Sensing)" ทำให้แม้ตัวอุปกรณ์ IoT จะถูกถอดออกหรือปิดไฟ เครื่องจักรก็ยังคงเดินสายการผลิตได้ตามปกติ 100%
2. แยกประเภทเครื่องจักรรุ่นเก่าในโรงงาน: เครื่องของคุณเป็นแบบไหน?
ก่อนจะออกแบบ ระบบ IoT โรงงาน เราต้องสำรวจก่อนว่าเครื่องจักรที่มีอยู่ในหน้างาน (Shop Floor) จัดอยู่ในกลุ่มใด เพราะแต่ละกลุ่มมีระดับความยากง่ายและเทคนิคการดึงข้อมูลที่แตกต่างกัน โดยสามารถแบ่งออกเป็น 3 กลุ่มหลักดังนี้:
2.1 กลุ่มที่ 1: เครื่องจักรระบบ Mechanic / Relay ล้วน (ไม่มี PLC และไม่มีพอร์ตสื่อสาร)
เป็นเครื่องจักรรุ่นดั้งเดิมที่ควบคุมการทำงานด้วยวงจรไฟฟ้ากำลัง, Magnetic Contactor, Relay Logic, Timer และปุ่มกด Push Button บนหน้าตู้คอนโทรล ไม่มีสมองกล PLC และไม่มีหน้าจอดิจิทัลใดๆ
- แนวทางเชื่อมต่อระบบ IoT โรงงาน: ใช้โมดูล Digital/Analog I/O (Remote I/O) ร่วมกับการดึงสัญญาณไฟสถานะ 24VDC/220VAC จาก Relay ช่วย (Auxiliary Contact), เสาไฟ Tower Light และการติดตั้งเซนเซอร์ภายนอกเพื่อตรวจจับจังหวะการทำงานของกลไกเครื่องจักร
2.2 กลุ่มที่ 2: เครื่องจักรที่มี PLC รุ่นเก่า (Legacy PLC) แต่ไม่มีพอร์ต LAN / Ethernet
เครื่องจักรกลุ่มนี้ควบคุมด้วย PLC ยุคแรกๆ (เช่น Mitsubishi FX Series รุ่นเก่า, Omron CPM/CQM, Siemens S7-200/S7-300 รุ่นเก่า) ซึ่งไม่มีพอร์ต RJ45 (Ethernet) แต่มีพอร์ตสื่อสารแบบอนุกรม (Serial Port) เช่น RS-232, RS-422 หรือ RS-485 สำหรับต่อหน้าจอ HMI หรือพอร์ตโปรแกรม
- แนวทางเชื่อมต่อระบบ IoT โรงงาน: ใช้ Industrial IoT Gateway หรือ Protocol Converter เชื่อมต่อผ่านพอร์ต Serial เพื่ออ่านค่า Register ภายใน PLC และแปลงโปรโตคอลเฉพาะค่าย (เช่น MELSEC, Host Link, FINS, PPI, Modbus RTU) ให้กลายเป็น Modbus TCP, OPC UA หรือ MQTT ส่งเข้าเซิร์ฟเวอร์
2.3 กลุ่มที่ 3: เครื่องจักรแบบระบบปิด (Closed System) หรือถูกล็อกรหัสผ่าน PLC
เครื่องจักรนำเข้าจากต่างประเทศที่ผู้ผลิต (Machine Maker) ล็อกรหัสผ่าน PLC เอาไว้ ไม่ให้เอกสาร Memory Address (Tag Map) หรือคิดค่าธรรมเนียมเปิดพอร์ตสื่อสาร (Option License) ในราคาหลักแสนถึงหลักล้านบาท
- แนวทางเชื่อมต่อระบบ IoT โรงงาน: ก้าวข้ามข้อจำกัดของผู้ผลิตด้วยวิธี Bypass Sensing คือการดึงสัญญาณจากจุด Output ของบอร์ดควบคุม, การใช้เซนเซอร์ภายนอกนับชิ้นงานโดยตรง หรือการใช้ กล้องอุตสาหกรรม AI ทำ OCR อ่านค่าพารามิเตอร์และตัวเลขจากหน้าจอ HMI เดิมโดยไม่ต้องยุ่งกับซอฟต์แวร์ภายในเครื่อง
ตารางสรุปแนวทางติดตั้งระบบ IoT โรงงาน ตามประเภทเครื่องจักรเก่า
| ประเภทเครื่องจักรเก่า | ลักษณะทางเทคนิค | วิธีติดตั้งระบบ IoT โรงงานที่แนะนำ | ข้อมูลที่ดึงได้ (Machine Data) |
|---|---|---|---|
| 1. เครื่องจักร Relay / Mechanic | ไม่มี PLC, ไม่มีพอร์ตสื่อสาร, ใช้วงจร Relay/Timer | ติดตั้ง External Sensor + CT Clamp + ดึงสัญญาณไฟผ่านโมดูล Digital/Analog I/O | สถานะเดินเครื่อง/หยุด, ยอดผลิต, Cycle Time, ชั่วโมงทำงาน, กระแสไฟฟ้า |
| 2. เครื่องจักร Legacy PLC | มี PLC รุ่นเก่า, มีเฉพาะพอร์ต RS-232 / RS-422 / RS-485 | ใช้ Edge IoT Gateway / Serial-to-Ethernet แปลงโปรโตคอลเข้าสู่ระบบ Machine Data Integration | ข้อมูลครบทุกค่าใน PLC เช่น ยอดผลิต, Alarm Code, พารามิเตอร์อุณหภูมิ/ความเร็ว |
| 3. เครื่องจักรล็อก PLC (Closed System) | มี PLC/Controller แต่ติด Password หรือค่าเปิดพอร์ตแพง | ดึงสัญญาณจากเสาไฟ Tower Light + ติดเซนเซอร์แยก + ใช้กล้อง AI อ่านหน้าจอ HMI | สถานะเครื่องจักร, ยอดผลิตจริง, ของเสีย (NG), ค่าพารามิเตอร์ที่แสดงบนหน้าจอ |
3. 5 เทคนิคติดตั้งระบบ IoT โรงงาน สำหรับเครื่องจักรที่ไม่มีพอร์ตสื่อสาร
เพื่อให้เห็นภาพชัดเจนว่าวิศวกรสามารถเปลี่ยนเครื่องจักรธรรมดาให้พูดคุยกับ ระบบ IoT โรงงาน ได้อย่างไร นี่คือ 5 เทคนิคมาตรฐานอุตสาหกรรม ที่นิยมใช้ในการทำ IoT Retrofit มากที่สุด:
3.1 เทคนิคการดึงสัญญาณจากเสาไฟสถานะ (Tower Light / Stack Light Tapping)
เครื่องจักรในโรงงานแทบทุกเครื่องจะมีเสาไฟสัญญาณ 3 สี (เขียว = กำลังเดินเครื่อง, เหลือง = รอชิ้นงาน/Idle, แดง = เครื่องเสีย/Alarm)
เราสามารถพ่วงสัญญาณไฟฟ้าจากขั้วไฟเสา Andon ผ่านวงจรแยกสัญญาณ (Opto-Isolator Relay) เข้าสู่กล่อง IoT I/O Module หรือระบบ Smart Andon ได้ทันที วิธีนี้ใช้เวลาติดตั้งเพียงไม่กี่ชั่วโมง แต่ช่วยให้โรงงานทราบ Machine Status (Running / Idle / Breakdown) และคำนวณค่า Availability (อัตราการเดินเครื่อง) ได้อย่างแม่นยำ
3.2 เทคนิคการคล้องเซนเซอร์วัดกระแสไฟฟ้า (Non-Invasive CT Current Sensor)
สำหรับเครื่องจักรที่ไม่มีแม้แต่เสาไฟสถานะ หรือไม่ต้องการแตะต้องวงจรควบคุมเลย เราสามารถใช้ Current Transformer (CT Clamp) แบบถอดคล้องไปที่สายไฟหลักของมอเตอร์หรือฮีตเตอร์โดยไม่ต้องตัดสายไฟ
- กระแสไฟ = 0 A: เครื่องจักรปิดอยู่ (Off) - กระแสไฟต่ำ (Idle Load): เปิดเครื่องทิ้งไว้แต่ไม่ได้ผลิตชิ้นงาน (Idle / Standby) - กระแสไฟสูงตามจังหวะงาน (Working Load): เครื่องจักรกำลังทำการผลิตจริง (Running) - กระแสไฟพุ่งสูงผิดปกติ (Overcurrent): แจ้งเตือนความผิดปกติของมอเตอร์หรือลูกปืนก่อนเครื่องพัง (Predictive Maintenance)
3.3 เทคนิคการติดเซนเซอร์ภายนอกเสริม (External Sensors & Remote I/O)
เมื่อต้องการนับจำนวนชิ้นงานที่ผลิตได้จริง (Production Count) และจับเวลารอบการผลิต (Cycle Time) บนเครื่องจักรเก่า เราสามารถติดตั้งเซนเซอร์อุตสาหกรรมแยกต่างหากในจุดที่ชิ้นงานเคลื่อนผ่านหรือแม่พิมพ์ขยับ:
- Photoelectric Sensor / Fiber Optic Sensor: ตรวจจับชิ้นงานที่ไหลผ่านสายพานลำเลียง - Inductive Proximity Sensor / Limit Switch: ตรวจจับจังหวะที่กระบอกลม แม่พิมพ์ปั๊ม หรือหัวฉีดเคลื่อนที่ครบรอบ (Stroke Count) - Temperature / Pressure / Vibration Sensor: ติดตั้งเพิ่มเพื่อวัดอุณหภูมิเตาอบ แรงดันไฮดรอลิก หรือความสั่นสะเทือนของมอเตอร์ ส่งค่าแบบ Analog (4–20mA / 0–10V) เข้าสู่วงจร IoT
3.4 เทคนิคการใช้ Edge IoT Gateway และตัวแปลงสัญญาณ (Protocol Converter)
เมื่อรวบรวมสัญญาณจากเซนเซอร์และพอร์ต RS-232/RS-485 ได้แล้ว อุปกรณ์สำคัญที่ขาดไม่ได้ใน ระบบ IOT โรงงาน คือ Industrial Edge IoT Gateway
Edge Gateway จะทำหน้าที่เป็น "ล่ามแปลภาษา" ที่รับสัญญาณทั้ง Digital I/O, Analog 4-20mA, Modbus RTU และโปรโตคอล PLC เก่า มาจัดระเบียบโครงสร้างข้อมูล (Data Normalization) แล้วส่งออกผ่านสาย LAN, Wi-Fi หรือโครงข่ายไร้สายระยะไกลอย่าง LoRaWAN เข้าสู่เซิร์ฟเวอร์กลางด้วยโปรโตคอล MQTT หรือ REST API
3.5 เทคนิคการใช้กล้อง AI อุตสาหกรรมอ่านหน้าจอและนับชิ้นงาน (AI Camera & OCR)
ในกรณีที่เครื่องจักรมีหน้าจอตัวเลข 7-Segment, เกจวัดแบบเข็ม (Analog Gauge) หรือหน้าจอ HMI รุ่นเก่าที่ไม่สามารถดึงสายสัญญาณออกมาได้ ปัจจุบันสามารถใช้โซลูชัน กล้องอุตสาหกรรม AI (Industrial AI Camera) ติดตั้งส่องไปที่หน้าปัดเครื่องจักรเพื่อให้ AI อ่านค่าตัวเลข (Optical Character Recognition - OCR) และแปลงเป็นข้อมูลดิจิทัลเข้าสู่ฐานข้อมูลแบบวินาทีต่อวินาที รวมถึงใช้นับชิ้นงานความเร็วสูงและคัดแยกชิ้นงานเสีย (Defect Detection) บนสายพานได้พร้อมกัน
4. เครื่องจักรเก่าเมื่อติดระบบ IoT โรงงานแล้ว ดึงข้อมูลอะไรได้บ้าง?
ผู้บริหารหลายท่านอาจคิดว่าเครื่องจักรเก่าที่ไม่มีพอร์ตสื่อสารจะดึงข้อมูลได้เพียงแค่ "เครื่องเปิดหรือปิด" แต่ความจริงแล้ว หากออกแบบจุดติดตั้งเซนเซอร์และระบบ Machine Data Integration อย่างถูกวิธี เครื่องจักรอายุ 20 ปีก็สามารถส่งข้อมูลสำคัญได้เทียบเท่าเครื่องจักรรุ่นใหม่แกะกล่อง:
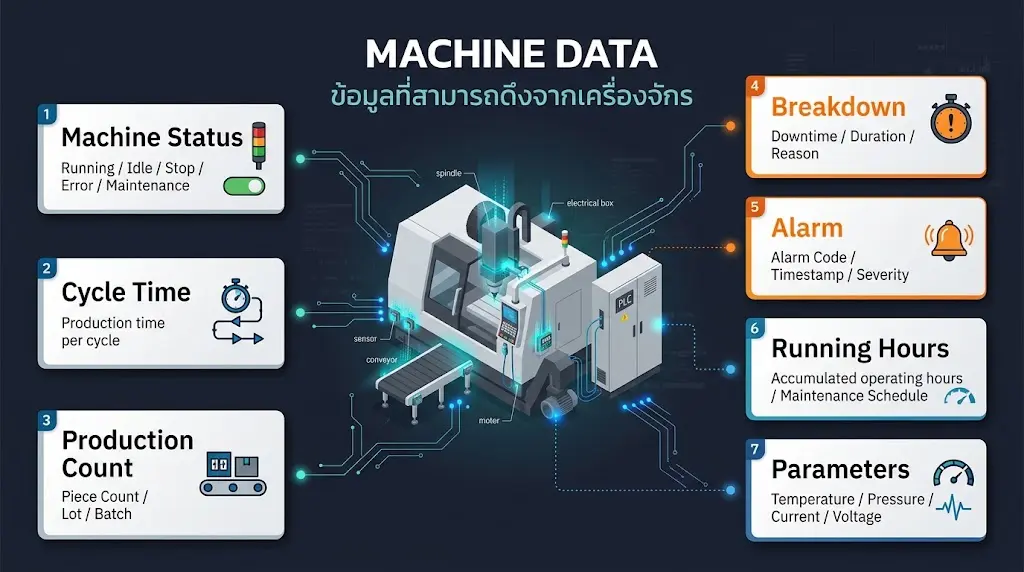
ตารางจับคู่แหล่งสัญญาณจากเครื่องจักรเก่า กับข้อมูลที่ได้ในระบบ IoT โรงงาน
| ข้อมูลที่ต้องการ (Target Data) | แหล่งดึงสัญญาณจากเครื่องจักรเก่า | ประโยชน์ในการบริหารจัดการโรงงาน |
|---|---|---|
| 1. สถานะเครื่องจักร (Machine Status) | เสาไฟ Tower Light / สัญญาณ Relay Run-Stop / CT Clamp วัดกระแสมอเตอร์ | แสดงผลสถานะ Running, Idle, Stop แบบ Real-time บน Production Dashboard |
| 2. ยอดผลิตจริง (Production Count) | Photo Sensor นับชิ้นงาน / Proximity จับจังหวะแม่พิมพ์ / กล้อง AI | ตัดยอดสั่งผลิต (Work Order) อัตโนมัติ ลดการจดกระดาษและป้องกันยอดเพี้ยน |
| 3. รอบเวลาผลิต (Cycle Time & Speed) | คำนวณระยะเวลาห่างระหว่าง Pulse ของเซนเซอร์นับชิ้นงานแต่ละรอบ | วิเคราะห์ความเร็วเครื่องจักรจริงเทียบกับเวลามาตรฐาน (Standard Time) เพื่อหาคอขวด |
| 4. เวลาหยุดและสาเหตุ (Downtime & Alarm) | สัญญาณไฟสีแดง (Fault Relay) ร่วมกับหน้าจอให้พนักงานกดระบุสาเหตุ | แจ้งเตือนทีมช่างทันทีผ่าน LINE / Smart Andon และเปิดใบงานซ่อมใน CMMS |
| 5. ประสิทธิภาพรวม (OEE Score) | ประมวลผลรวมจากเวลาเดินเครื่อง + ความเร็วการผลิต + จำนวนชิ้นงานดี/เสีย | แสดงค่า Availability, Performance, Quality บน OEE Dashboard แบบอัตโนมัติ |
| 6. พลังงานและชั่วโมงทำงาน (Energy & Hours) | Digital Power Meter / CT Clamp และตัวนับเวลาสะสมใน IoT Gateway | คำนวณต้นทุนค่าไฟต่อชิ้นงาน และวางแผนซ่อมบำรุงตามชั่วโมงเดินเครื่องจริง (PM) |
| 7. พารามิเตอร์กระบวนการ (Process Parameters) | Thermocouple / RTD (อุณหภูมิ), Pressure Transmitter (แรงดัน), Vibration | ควบคุมคุณภาพการผลิตให้คงที่ และแจ้งเตือนทันทีเมื่อค่าหลุดเกณฑ์มาตรฐาน |
5. ต้องเริ่มอย่างไร? 6 ขั้นตอนเริ่มต้นวางระบบ IoT โรงงาน กับเครื่องจักรเดิม
การนำ ระบบ IoT โรงงาน เข้ามาติดตั้งกับเครื่องจักรรุ่นเก่าไม่จำเป็นต้องทำพร้อมกันทั้งโรงงานในครั้งเดียว การเริ่มต้นอย่างเป็นระบบตาม 6 ขั้นตอนนี้จะช่วยให้โครงการสำเร็จรวดเร็ว ใช้งบประมาณน้อย และเห็นผลลัพธ์ (Quick Win) ได้ภายในไม่กี่สัปดาห์:
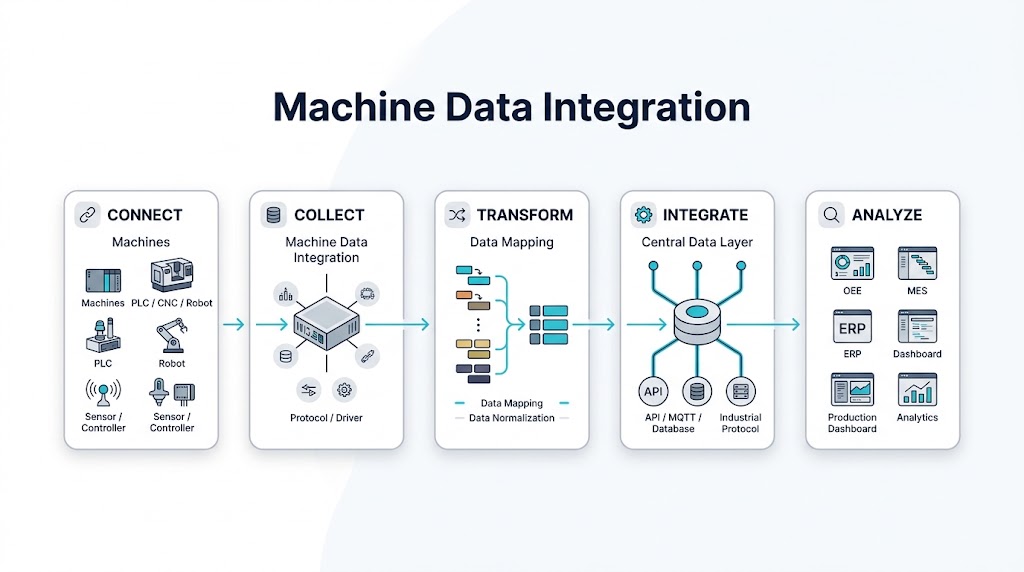
ขั้นตอนที่ 1: กำหนดเป้าหมายและปัญหาที่ต้องการแก้ให้ชัดเจน (Define Objective & KPI)
เริ่มต้นจากการตั้งคำถามว่า "จุดไหนคือปัญหาใหญ่ที่สุดของสายการผลิตในตอนนี้?" เช่น: - ไม่รู้ว่าเครื่องจักรหยุดเดิน (Downtime) วันละกี่นาทีและหยุดเพราะอะไร? - ยอดผลิตที่พนักงานจดในกระดาษไม่ตรงกับของจริง ส่งผลให้วางแผนส่งมอบลูกค้าผิดพลาด? - ต้องการวัดค่า OEE ของเครื่องจักรหลักเพื่อเพิ่มกำลังการผลิตโดยไม่ต้องซื้อเครื่องเพิ่ม?
เมื่อเป้าหมายชัดเจน ทีมวิศวกรจะเลือกเก็บเฉพาะสัญญาณที่จำเป็นจริงๆ ทำให้ประหยัดค่าอุปกรณ์เซนเซอร์และลดความซับซ้อนของระบบ
ขั้นตอนที่ 2: สำรวจเครื่องจักรและตู้คอนโทรลหน้างาน (Site Survey & Machine Audit)
จัดทำรายการเครื่องจักร (Machine List) พร้อมตรวจสอบข้อมูลเบื้องต้นของแต่ละเครื่อง: 1. รุ่นและยี่ห้อของเครื่องจักร / มีตู้คอนโทรลและวงจรไฟฟ้า (Wiring Diagram) หรือไม่? 2. มี PLC หรือไม่? หากมี เป็นยี่ห้อ/รุ่นอะไร และมีพอร์ตว่างหรือไม่? 3. มีเสาไฟสถานะ (Tower Light) หรือหน้าจอแสดงตัวเลขเคาน์เตอร์หรือไม่? 4. จุดที่ชิ้นงานออกมาสามารถติดตั้งเซนเซอร์นับชิ้นงานแบบใดได้บ้าง?
ขั้นตอนที่ 3: เลือกสถาปัตยกรรมการเชื่อมต่อและเครือข่าย (Connectivity Design)
ในโรงงานที่มีเครื่องจักรเก่า มักไม่ได้เดินสาย LAN เตรียมไว้ตามจุดเครื่องจักร เราสามารถเลือกเทคโนโลยีการรับ-ส่งข้อมูลให้เหมาะกับสภาพหน้างานได้ เช่น: - แบบเดินสาย (Ethernet / RS-485 Modbus): เสถียรสูงสุด เหมาะกับเครื่องจักรหลักที่ต้องการส่งข้อมูลความถี่สูงระดับมิลลิวินาที - แบบไร้สายอุตสาหกรรม (Industrial Wi-Fi / LoRaWAN): เหมาะกับโรงงานพื้นที่กว้างที่ไม่สะดวกเดินสายสัญญาณใหม่ ช่วยลดค่าใช้จ่ายและเวลาในการเดินท่อร้อยสายไฟได้มหาศาล
ขั้นตอนที่ 4: เริ่มทำโครงการนำร่อง (Proof of Concept - PoC) กับ 1–2 เครื่องจักรคอขวด
อย่าเพิ่งติดพร้อมกัน 50 เครื่องในวันแรก! กฎเหล็กของการทำ ระบบ IOT โรงงาน ให้สำเร็จคือการเลือกเครื่องจักรที่เป็นคอขวดสำคัญ (Bottleneck Machine) หรือเป็นตัวแทนของกลุ่มเครื่องจักรเก่าจำนวน 1–2 เครื่อง มาติดตั้งทดสอบ (Pilot Project) ก่อน
การทำ PoC ใช้เวลาเพียง 1–2 สัปดาห์ ช่วยให้ทีมงานเห็นข้อมูลจริงบนหน้าจอ ตรวจสอบความแม่นยำของการนับชิ้นงาน และให้พนักงานหน้างานได้ทดลองใช้งานจริงก่อนขยายผล
ขั้นตอนที่ 5: แปลงข้อมูลขึ้น Dashboard และตั้งค่าแจ้งเตือนอัตโนมัติ (Visualization & Action)
ข้อมูลที่ดึงมาจากเครื่องจักรเก่าจะไม่มีประโยชน์เลยหากเก็บไว้ในฐานข้อมูลเฉยๆ ต้องนำมาแสดงผลบน Production Dashboard บนจอ TV หน้าไลน์ผลิต เพื่อให้พนักงานเห็นเป้าหมายเทียบกับยอดผลิตจริงแบบ Real-time พร้อมตั้งเงื่อนไขแจ้งเตือนอัตโนมัติ (เช่น เมื่อเครื่องจักรหยุดเกิน 5 นาที ให้ส่งแจ้งเตือนเข้ากลุ่ม LINE ของทีมซ่อมบำรุงทันที)
ขั้นตอนที่ 6: ขยายผลทั้งโรงงานและเชื่อมโยงสู่ระบบ MES / CMMS / ERP
เมื่อระบบต้นแบบนิ่งและพิสูจน์ความคุ้มค่าได้แล้ว จึงค่อยขยายการติดตั้งไปยังเครื่องจักรที่เหลือทั้งโรงงาน และเชื่อมต่อข้อมูลจาก ระบบ IoT โรงงาน เข้ากับซอฟต์แวร์บริหารจัดการระดับสูง เช่น: - เชื่อมต่อกับ ระบบ MES เพื่อติดตามสถานะใบสั่งผลิต (Work Order) และควบคุมคุณภาพหน้างาน - เชื่อมต่อกับ ระบบซ่อมบำรุง CMMS เพื่อเปิดใบแจ้งซ่อมอัตโนมัติและวางแผน Preventive Maintenance ตามชั่วโมงการทำงานจริง - เชื่อมต่อกับ ระบบคลังสินค้า และ ERP เพื่อตัดสต็อกวัตถุดิบและคำนวณต้นทุนการผลิตจริงโดยไม่ต้องคีย์มือ
6. เปรียบเทียบความคุ้มค่า (ROI): ติดตั้งระบบ IoT โรงงาน (Retrofit) vs ซื้อเครื่องจักรใหม่
เพื่อให้ผู้บริหารตัดสินใจด้านงบประมาณได้ง่ายขึ้น ลองมาเปรียบเทียบความแตกต่างระหว่าง การอัปเกรดเครื่องจักรเก่าด้วยระบบ IoT โรงงาน (IIoT Retrofit) กับ การลงทุนซื้อเครื่องจักรรุ่นใหม่ที่มีพอร์ตสื่อสารในตัว:
| ปัจจัยเปรียบเทียบ | ติดตั้งระบบ IoT โรงงาน กับเครื่องจักรเดิม (Retrofit) | ซื้อเครื่องจักรใหม่ทดแทน (New Machine Replacement) |
|---|---|---|
| งบประมาณลงทุน (CAPEX) | ต่ำมาก (หลักหมื่นถึงหลักแสนบาทต่อจุด ขึ้นอยู่กับชนิดข้อมูล) | สูงมาก (หลักล้านถึงหลายสิบล้านบาทต่อเครื่อง) |
| ระยะเวลาติดตั้ง (Lead Time) | 1 – 3 วันต่อเครื่อง (ติดตั้งช่วงวันหยุดหรือนอกกะผลิตได้) | 3 – 6 เดือน (รอสั่งผลิตนำเข้า รื้อถอนเครื่องเก่า และติดตั้งใหม่) |
| ผลกระทบต่อการผลิต (Downtime) | แทบเป็นศูนย์ (Non-Invasive ไม่ต้องหยุดไลน์ผลิตยาว) | ต้องหยุดสายการผลิตหลายสัปดาห์ เพื่อรื้อถอนและทดสอบเครื่อง |
| ความเข้ากันได้ของข้อมูล | เป็นมาตรฐานเดียวกันทั้งโรงงาน (รวมศูนย์บนแพลตฟอร์มเดียว) | มักได้ซอฟต์แวร์เฉพาะยี่ห้อเครื่องจักร (คุยกับเครื่องยี่ห้ออื่นไม่ได้) |
| ระยะเวลาคืนทุน (ROI / Payback) | คืนทุนเร็วภายใน 3 – 8 เดือน จากการลด Downtime และของเสีย | คืนทุนนาน 3 – 7 ปี ตามอายุค่าเสื่อมราคาเครื่องจักร |
จากตารางจะเห็นว่า การนำ ระบบ IoT โรงงาน มาประยุกต์ใช้กับเครื่องจักรเดิม ช่วยให้โรงงานสามารถก้าวเข้าสู่การเป็น Smart Factory ได้ทันทีด้วยงบประมาณเพียงเศษเสี้ยวของการซื้อเครื่องจักรใหม่ และยังช่วยยืดอายุการใช้งานสินทรัพย์เดิมขององค์กรให้สร้างผลกำไรได้สูงสุด
7. ข้อควรระวังในการติดตั้งระบบ IoT โรงงาน กับเครื่องจักรรุ่นเก่า
แม้การดึงข้อมูลจากเครื่องจักรเก่าจะทำได้จริงและคุ้มค่า แต่สภาพแวดล้อมในโรงงานอุตสาหกรรมมีความท้าทายเฉพาะตัว หากเลือกใช้อุปกรณ์เกรดทั่วไป (Consumer Grade) หรือติดตั้งโดยทีมงานที่ขาดความเข้าใจเรื่องระบบไฟฟ้าโรงงาน อาจเกิดปัญหาตามมาได้ นี่คือ 3 ข้อควรระวังสำคัญ:
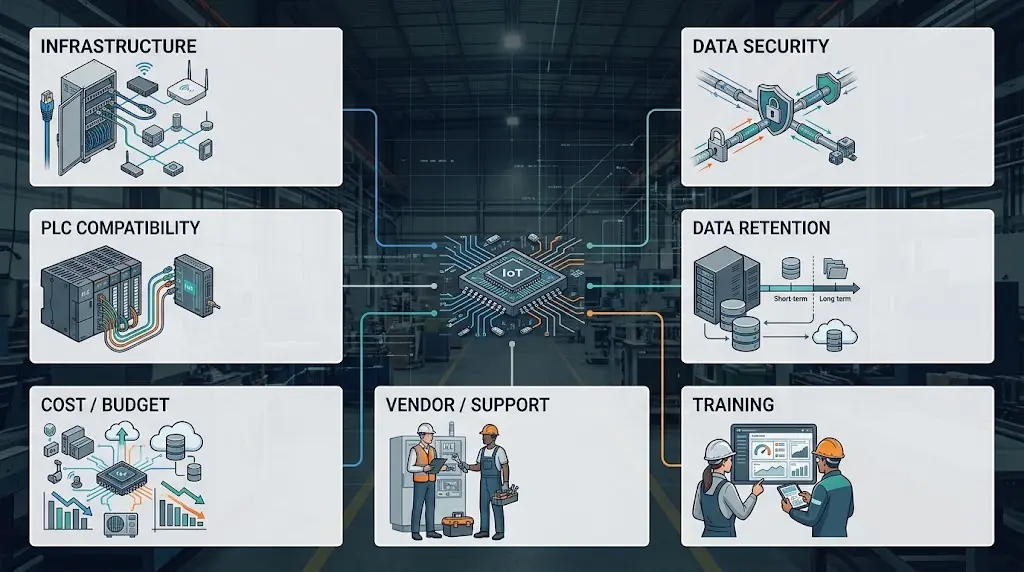
7.1 ต้องมีวงจรแยกกราวด์และป้องกันสัญญาณรบกวน (Optical Isolation & Surge Protection)
เครื่องจักรรุ่นเก่ามักมีมอเตอร์ขนาดใหญ่ อินเวอร์เตอร์ หรือโซลินอยด์วาล์วที่สร้างสัญญาณรบกวนทางแม่เหล็กไฟฟ้า (EMI / Electrical Noise) และไฟกระชากสูง การดึงสัญญาณจากตู้คอนโทรลเดิมเข้าสู่อุปกรณ์ IoT จำเป็นต้องผ่าน Opto-Isolator หรือ Signal Isolator เกรดอุตสาหกรรม (Industrial Grade) เสมอ เพื่อป้องกันไม่ให้ไฟย้อนกลับไปกวนเครื่องจักร และป้องกันบอร์ด IoT เสียหาย
7.2 ห้ามแตะต้องวงจร Safety และ Emergency Stop เด็ดขาด
ในการพ่วงสัญญาณจากตู้คอนโทรลของเครื่องจักรเก่า ต้องตรวจสอบแบบวงจรไฟฟ้า (Schematic) ให้แน่ใจว่าจุดที่ดึงสัญญาณออกมา ไม่ได้ต่ออนุกรมอยู่กับวงจร Safety Relay หรือปุ่ม Emergency Stop การดึงสัญญาณเพื่อทำ Monitoring ต้องเป็นแบบอ่านค่าอย่างเดียว (Read-Only) เพื่อไม่ให้กระทบต่อมาตรฐานความปลอดภัยในการทำงาน
7.3 อุปกรณ์ IoT Gateway ต้องมีระบบเก็บข้อมูลสำรองเมื่อเน็ตหลุด (Store-and-Forward)
ระบบเครือข่าย Wi-Fi หรือ LAN ในโรงงานอาจเกิดการสะดุดชั่วคราวได้ อุปกรณ์ Edge IoT Gateway ที่ดีต้องมีหน่วยความจำภายใน (Local Buffer) สำหรับบันทึกยอดการผลิตและเวลาทำงานของเครื่องจักรไว้ชั่วคราวเมื่อสัญญาณเครือข่ายขาดหาย และส่งข้อมูลย้อนหลังกลับเข้าเซิร์ฟเวอร์โดยอัตโนมัติเมื่อเครือข่ายกลับมาปกติ ทำให้ข้อมูลการผลิตไม่สูญหายแม้แต่วินาทีเดียว
8. คำถามที่พบบ่อย (FAQ) เกี่ยวกับระบบ IoT โรงงาน สำหรับเครื่องจักรเก่า
รวบรวมคำถามยอดนิยมจากผู้บริหารและทีมวิศวกรโรงงานที่กำลังวางแผนติดตั้ง ระบบ IoT โรงงาน กับเครื่องจักรรุ่นเก่า:
Q1: เครื่องจักรในโรงงานมีหลายยี่ห้อ หลายรุ่น และอายุไม่เท่ากัน สามารถรวมขึ้น Dashboard เดียวกันได้ไหม?
ทำได้แน่นอนครับ ด้วยสถาปัตยกรรม Machine Data Integration ของ Redtech ระบบจะทำหน้าที่รวบรวมสัญญาณจากเครื่องจักรทุกยุคสมัย (ทั้งเครื่อง Relay รุ่นเก่า, เครื่อง PLC หลากหลายยี่ห้อ และเครื่อง CNC รุ่นใหม่) มาแปลงให้อยู่ในรูปแบบมาตรฐานเดียวกัน (Unified Data Model) ทำให้ผู้บริหารสามารถดูสถานะและเปรียบเทียบค่า OEE ของทุกเครื่องจักรได้บนหน้าจอเดียว
Q2: ถ้าเครื่องจักรเก่าเสียบ่อยแต่ไม่รู้สาเหตุที่แท้จริง ระบบ IoT โรงงาน จะช่วยเก็บสาเหตุได้อย่างไร?
เมื่อเครื่องจักรหยุดทำงาน ระบบ IoT จะตรวจจับสถานะการหยุดและเริ่มจับเวลา Downtime ทันทีโดยอัตโนมัติ จากนั้นพนักงานหน้าเครื่องสามารถกดเลือกสาเหตุการหยุดงาน (เช่น รอวัตถุดิบ, เปลี่ยนแม่พิมพ์, ใบมีดทื่อ, มอเตอร์โอเวอร์โหลด) ผ่านหน้าจอ Tablet หน้าเครื่อง หรือสแกนบาร์โค้ด ทำให้ได้ข้อมูลทั้ง "เวลาที่หยุดจริง (จากสัญญาณเครื่อง)" และ "สาเหตุที่แท้จริง (จากหน้างาน)" ไปวิเคราะห์แก้ไขได้อย่างตรงจุด
Q3: จำเป็นต้องใช้ระบบ Cloud เสมอไปไหม หรือสามารถติดตั้งเซิร์ฟเวอร์ไว้ภายในโรงงาน (On-Premise) ได้?
เลือกได้ตามนโยบายความปลอดภัยของโรงงานครับ ระบบ IoT โรงงาน ของ Redtech รองรับการติดตั้งทั้งแบบ On-Premise Server (เก็บฐานข้อมูลและรันระบบภายในเครือข่าย LAN ของโรงงาน ไม่ต้องออกอินเทอร์เน็ต), แบบ Private Cloud หรือแบบ Hybrid ที่เก็บข้อมูลหน้างานไว้ในโรงงานและซิงก์เฉพาะรายงานสรุปขึ้น Cloud เพื่อให้ผู้บริหารดูผ่านมือถือได้จากทุกที่
Q4: ใช้เวลาในการสำรวจและติดตั้งระบบ IoT โรงงาน นานแค่ไหน?
สำหรับการสำรวจหน้างานและประเมินตู้คอนโทรลใช้เวลาเพียง 1 วัน จากนั้นการติดตั้งชุดทดลอง (PoC) สำหรับเครื่องจักรเก่า 1–2 เครื่อง ใช้เวลาติดตั้งหน้างานเพียง 1–2 วันทำการ โดยสามารถนัดหมายเข้าติดตั้งในช่วงเวลาพักกะหรือวันหยุดสุดสัปดาห์ เพื่อไม่ให้กระทบต่อแผนการผลิตของโรงงาน
9. สรุป: ยกระดับเครื่องจักรเก่าด้วยระบบ IoT โรงงาน จาก Redtech System
การที่โรงงานของคุณมี เครื่องจักรรุ่นเก่า (Legacy Machine) ที่ไม่มีพอร์ตสื่อสาร ไม่ได้เป็นอุปสรรคในการก้าวสู่ยุค Smart Factory แต่อย่างใด ด้วยเทคโนโลยีเซนเซอร์อุตสาหกรรม โมดูล I/O อัจฉริยะ และ Edge IoT Gateway ในปัจจุบัน โรงงานสามารถดึงข้อมูลสำคัญทั้งสถานะเครื่องจักร ยอดผลิต รอบเวลาทำงาน และพลังงาน ออกมาใช้งานแบบ Real-time ได้อย่างปลอดภัย แม่นยำ และคุ้มค่าการลงทุน
Redtech System คือทีมวิศวกรผู้เชี่ยวชาญด้านการออกแบบและติดตั้ง ระบบ IoT โรงงาน (Industrial IoT) และโซลูชันเชื่อมต่อข้อมูลเครื่องจักรแบบครบวงจร (Turnkey Solution) ที่เข้าใจทั้งระบบไฟฟ้าควบคุมเครื่องจักรหน้างาน (OT) และระบบซอฟต์แวร์บริหารโรงงาน (IT):
- Machine Data Integration: บริการเชื่อมต่อและดึงข้อมูลจากเครื่องจักรเก่าทุกประเภท, ตู้ Relay, PLC ทุกยี่ห้อ (Mitsubishi, Omron, Siemens, Keyence, Delta) รวมถึงระบบซอฟต์แวร์เดิมอย่าง Delphi - Production Dashboard & OEE Dashboard: ระบบแสดงผลสถานะการผลิตและวัดประสิทธิภาพเครื่องจักร OEE แบบ Real-time บนจอ TV และสมาร์ทโฟน - Smart Andon & Facility Monitoring: ระบบแจ้งเตือนเมื่อเครื่องจักรเกิดปัญหา และตรวจวัดอุณหภูมิ ความชื้น พลังงานในโรงงานอัตโนมัติ - ระบบซอฟต์แวร์โรงงาน MES & CMMS: ต่อยอดข้อมูลจากเครื่องจักรสู่การบริหารแผนการผลิตและระบบซ่อมบำรุงเชิงป้องกันอย่างเต็มรูปแบบ - ทีมช่างติดตั้ง On-Site มาตรฐานความปลอดภัย (Safety Certified): เดินสายสัญญาณ ประกอบตู้คอนโทรล IoT และติดตั้งหน้างานครบวงจรโดยไม่รบกวนสายการผลิต
หากคุณไม่แน่ใจว่าเครื่องจักรเดิมในโรงงานจะเริ่มต้นดึงข้อมูลอย่างไร สามารถติดต่อทีมวิศวกร Redtech เพื่อขอรับคำปรึกษาและนัดหมายเข้าสำรวจประเมินหน้างานได้ฟรี
ต้องการเชื่อมต่อข้อมูลจากเครื่องจักรเดิมของโรงงาน?
Redtech System ให้บริการออกแบบระบบ Industrial IoT และ Machine Data Integration สำหรับโรงงาน สามารถเชื่อมต่อ PLC, Sensor, SCADA และเครื่องจักรเดิม เพื่อดึงข้อมูล Production, Machine Status, Alarm, Cycle Time และ Running Hours เข้าสู่ระบบแบบ Real-time โดยไม่จำเป็นต้องเปลี่ยนเครื่องจักรเดิมทั้งหมด
บทความที่เกี่ยวข้อง
ระบบ IoT โรงงาน คืออะไร? ยกระดับสู่ Smart Factory | Redtech
เจาะลึกระบบ Industrial IoT โรงงาน สถาปัตยกรรม Machine Monitoring และการเชื่อมต่อ PLC เครื่องจักร เพื่อดึงข้อมูลการผลิตแบบ Real-time สู่ Smart Factory
Smart Factory คืออะไร? แนวทางทำระบบโรงงานอัจฉริยะ | Redtech
เจาะลึก Smart Factory คืออะไร การนำ IoT, Machine Data, Automation และซอฟต์แวร์มาเชื่อมข้อมูลโรงงานแบบ Real-time เพื่อลด Downtime และเพิ่มผลผลิต
MES คืออะไร? ระบบ MES โรงงานและการเชื่อมต่อ ERP | Redtech
MES (Manufacturing Execution System) คือระบบเชื่อมต่อข้อมูลหน้างาน (Shop Floor) เข้ากับระบบบริหารโรงงาน เพื่อติดตามและควบคุมกระบวนการผลิตแบบ Real-time
ระบบ ERP โรงงาน คืออะไร? คู่มือเชื่อมต่อ MES | Redtech
เจาะลึกระบบ ERP โรงงาน คืออะไร มีโมดูลอะไรบ้าง ต่างจาก MES อย่างไร พร้อมแนวทางเชื่อมต่อข้อมูลเครื่องจักร PLC สู่ ERP เพื่อยกระดับสู่ Smart Factory